一、 项目背景:挑战“结构天花板”
在当今高端工业制造、汽车核心功能件及高端智能硬件领域,产品设计对轻量化、一体化以及多功能嵌件集成的要求日益提高。这直接导致成型模具的内部结构呈几何级数增加。
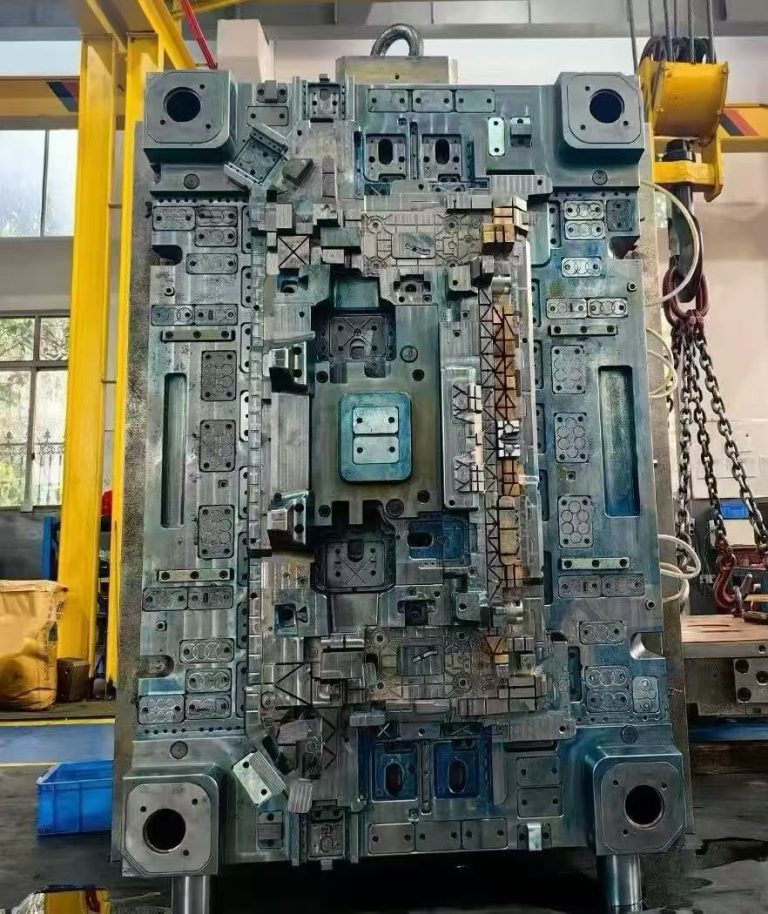
近日,东莞瑞勃(Dongguan Ruibo)工程技术团队顺利完成并成功交付了一套结构极其复杂、包含数十组精密运动机构的大型精密模具。该产品在空间布局上存在多处倒扣、交叉骨位、深腔特征及严苛的外观尺寸公差要求,对模具的结构稳定性、排气散热平衡及运动机构寿命提出了行业顶尖的严苛挑战。
二、 核心技术难点与工程攻关
面对复杂的几何拓扑与精密配合要求,东莞瑞勃项目组组织了模具设计专家、模流分析工程师与资深模具技师展开联合攻坚:
复杂多向抽芯与精密斜顶联动机构
难点:产品多面分布异形倒扣,且侧向脱模空间极其有限,极易发生机构干涉或运动磨损。
攻关:瑞勃工程师团队采用多级阶梯式滑块(Sliders)与空间复合角度斜顶(Lifters)设计,配置自润滑耐磨块与高强度导向系统,确保在高速注塑循环下各滑块抽芯动作毫秒级精准同步,杜绝卡模与拉伤风险。
深腔高效热平衡与随形水路布局
难点:因镶件密集、滑块交错,常规冷却水道极难覆盖热集中区,易导致局部缩水与变形。
攻关:结合 CAE 模流分析(Moldflow Analysis),设计了立体交叉式高效冷却水路与独立温控系统,将关键型芯与行位温度偏差控制在极小范围内,大幅平衡热应力。
微米级精密加工与多镶块精密配模
难点:整模由数百个高精度镶块与耐磨部件拼装而成,公差累积控制要求极高。
攻关:采用高精度五轴联动加工中心与精密慢走丝、镜面火花机(EDM)加工,关键配合面公差控制在 ±0.005mm 以内,确保分型面贴合严密,兼顾优异排气与零披锋(Flash-free)成型。
三、 客户价值与交付成果
通过前期的 DFM(可制造性设计)深度介入与全流程严苛品控,该项目取得了显著的量产效益:
T1 试模成功率提升:在首轮试模(T1)即实现 98% 以上功能尺寸达标,大幅缩短客户产品上市周期(Time-to-Market)。
成型周期缩短 15%~20%:优化的冷却水路设计与敏捷的机械抽芯运动,显著提升了客户后续批量注塑的单机产能。
高稳定模具寿命保障:关键动模结构与滑块均选用高等级模具钢(如 S136 / 1.2343 等耐磨耐蚀材料)并辅以专业表面热处理,确保模具寿命达数十万模次以上稳定运行。
四、 总结与合作展望
这套复杂模具的成功交付,再次印证了东莞瑞勃在处理高难度、高精密度、多运动机构模具方面的深厚工程底蕴。瑞勃始终坚持“以技术为核心,以品质赢信任”,为全球客户提供从产品前期 DFM 评估、模流分析、模具设计制造到注塑量产的一站式工程解决方案。
? 开启您的下一个复杂模具项目
遇到结构复杂、脱模困难或公差严苛的零件开发难题?
欢迎上传您的 3D CAD 图纸(STP / IGS / X_T),东莞瑞勃工程团队将在 24 小时内为您提供免费 DFM 可制造性分析报告与精准报价。