微米级腔间一致性 · 高耐磨抗疲劳 · 专为大批量高速注塑成型打造
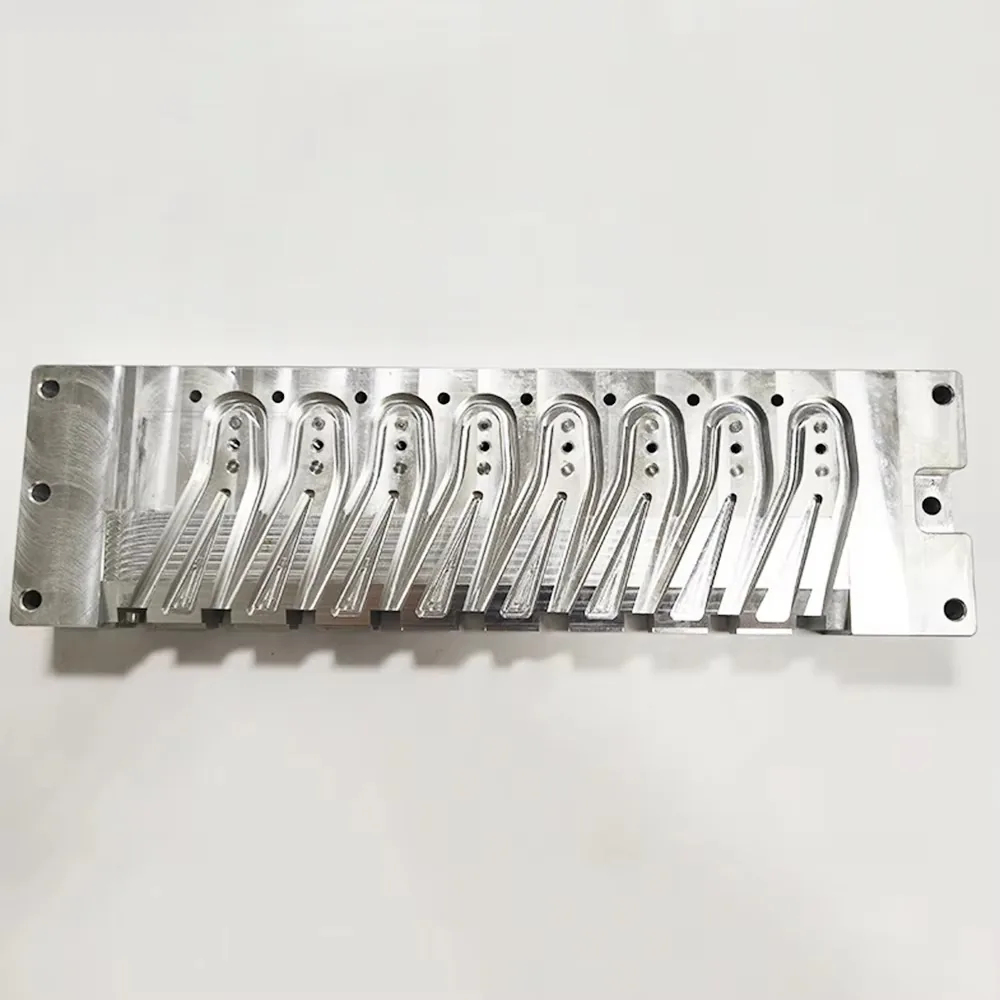
定制级高精密 8 腔注塑模具型腔镶件 / 模仁排块 (Multi-Cavity Mold Insert)
| 常用推荐材质 | 铝合金 (6061-T6, 7075), 优质不锈钢 (SUS303, SUS304, 316L), 黄铜, 合金碳钢 |
|---|---|
| 核心制造工艺 | 5轴数控铣削、高精密车铣复合一次成型、慢走丝线切割、内外圆精密研磨 |
| 极限公差精度 | ±0.005 mm (微米级关键配合基准尺寸管控) |
| 表面处理工艺 | 硬质/普通阳极氧化、高光喷砂、钝化防锈、超声波精密脱脂真空封包 |
| 交期与打样周期 | 快速手板打样:3–5 工作日 | 批量生产:15–20 工作日 |
| 品质检验标准 | 100% 蔡司三坐标 (CMM) 全检、附材质质保单与完整 FAI 首件检验报告 |
产品细节与工艺图集
模具配合、外观质感、结构特征与多视角成型工艺细节展示
制造能力与工程评审
核心卖点与客户价值
微米级腔间一致性与极窄公差(公差达 ±0.005 mm)
配备进口高速 CNC 加工中心(24,000+ RPM)、日本牧野镜面火花机与沙迪克慢走丝设备,确保 8 组型腔的几何尺寸、孔距公差及分型面完全一致,注塑制品无飞边毛刺。
优质进口淬硬模具钢材(硬度达 HRC 48–54)
精选 S136(耐腐蚀/镜面级)、1.2343 ESR、NAK80、SKD61、DC53 等电渣重熔(ESR)特种模具钢,经真空淬火与深冷处理,耐磨损抗冲刷,模具寿命轻松突破 100 万模次。
模块化可互换结构设计,大幅降低后期维保成本
采用高精度定位销孔、精磨基准面及标准化滑块导向台阶设计。当单腔出现磨损或损坏时,支持机台现场快速拆卸与单件独立互换,最大程度减少停机维护时间。
优化温控水路与高效排气配合
型腔镶件侧翼与底部预留精密流道及水路配合间隙,实现均匀散热,可缩短注塑成型周期 15%~20%,彻底杜绝细长分叉件的注塑缩水与翘曲变形问题。
全方位 DFM 可制造性分析与工程协同
在钢料开粗加工前,由 15 年+ 经验资深模具工程师提供免费 DFM 评审与 Moldflow 模流分析,预先识别浇口进胶平衡、拔模斜度及顶出受力风险。
质量控制与出厂检验流程
原材料光谱材质分析与硬度复验:每批模具钢料均提供原厂材质证明(MTR),并进行 100% 超声波探伤与淬火后洛氏硬度(HRC)检测。
全流程微米级三坐标(CMM)过程检验:针对 8 组型腔的型线轮廓、顶针孔位、封胶位及导向台阶进行全尺寸多点触测。
电极与放电腔体 3D 光学扫描对比:运用非接触式光学蓝光扫描仪与原始 3D CAD 数模进行点云色差比对,杜绝放电积累形变。
全尺寸 FAI 首件检验报告随货出具:每套出货镶件均附带完整质检数据表、公差分析报告及防锈真空防护包装。
? 正在寻找高品质多腔精密模具与镶件供应商?
立即上传您的 3D CAD 图纸,获取 24 小时极速报价与免费 DFM 工程评审!
支持图纸格式:STEP (.stp), IGES (.igs), Parasolid (.x_t), DWG, PDF
工程师极速响应:24 小时内出具完整的可制造性评估报告与最优加工方案报价。
直联工程师团队:[点击立即上传图纸 / 提交询盘]