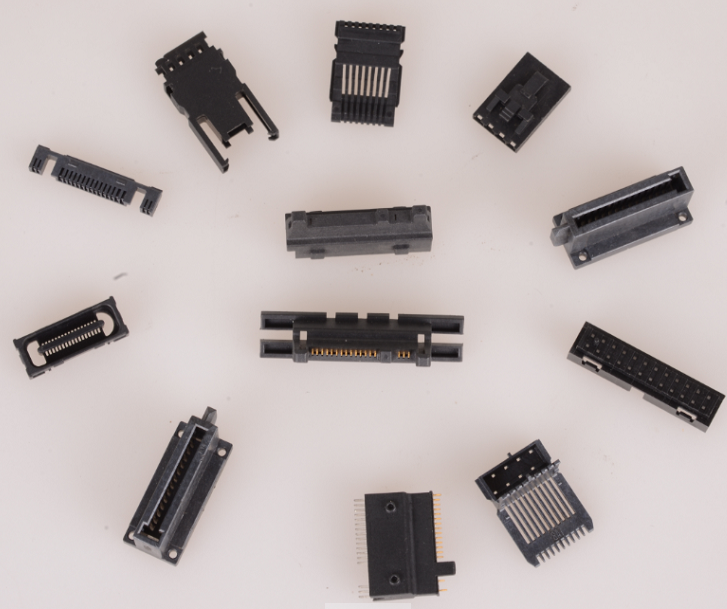
精密连接器与电子结构件注塑加工。图示为多款连接器塑胶件族的合影:黑色热塑本体,含单排/双排端子腔、平行细槽(IDC 类)、长条形插接腔与部分镀金端子结构,集成安装孔与定位特征。支持来图开模、材质选型、嵌件成型与后工艺一体化配套。
精密连接器与电子结构件 | 精密注塑定制加工
| 常用推荐树脂 | PC, ABS, PC+ABS, PA66+GF, POM, PBT, PMMA, TPU, PEEK (RoHS / REACH) |
|---|---|
| 模具与成型工艺 | 精密多穴模具设计制造、冷/热流道配置、高光无痕注塑、双色/嵌件包胶成型 |
| 模具加工公差 | ±0.01 mm (高速CNC加工、沙迪克镜面火花机 EDM、慢走丝精密割模) |
| 后工艺与外观处理 | SPI A2 级镜面高光抛光、VDI/MT 细纹咬花晒纹、丝印/移印、UV真空电镀 |
| T1 样件试模周期 | 15 – 25 工作日(24 小时内出具专业 DFM 模流分析报告) |
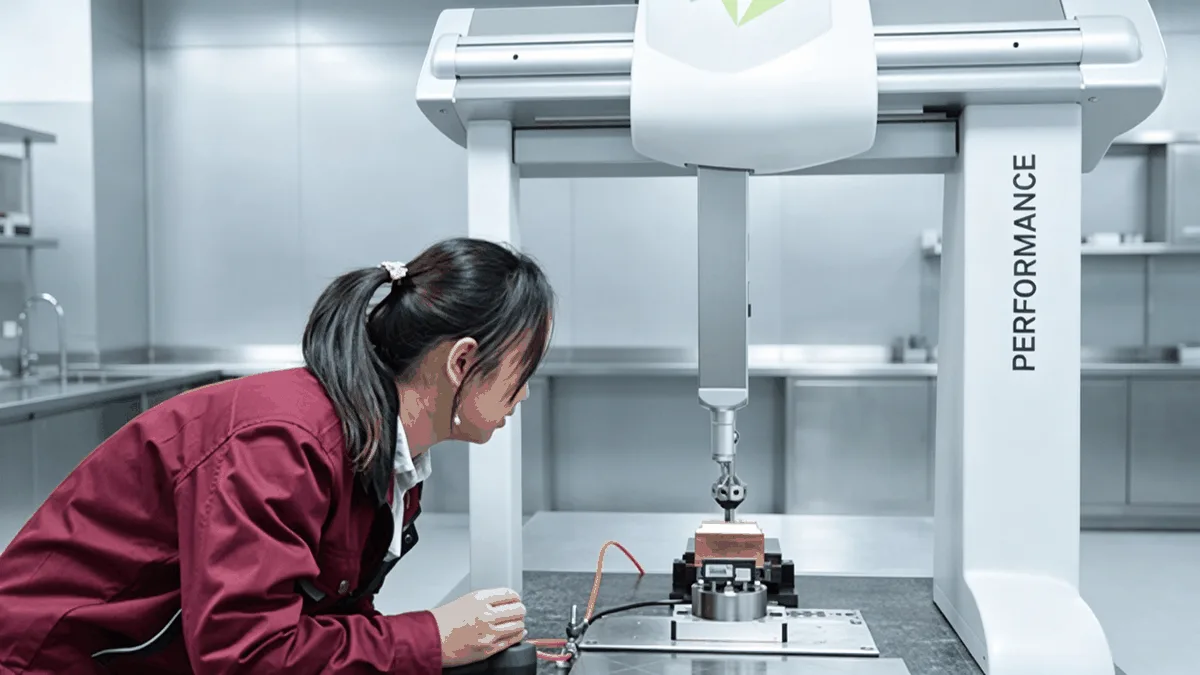
| 品质保障标准 | 三坐标关键尺寸全检、分光测色仪控制色差 (ΔE<0.5)、附完整 FAI 报告 |
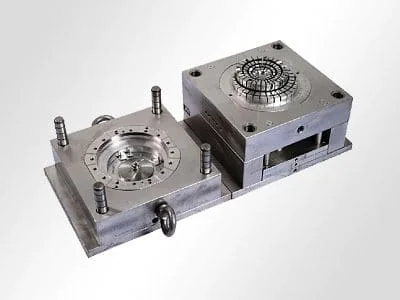
产品细节与工艺图集
模具配合、外观质感、结构特征与多视角成型工艺细节展示
制造能力与工程评审
产品定位
精密连接器与电子结构件是注塑件里精度要求最极端的一类。它的评判标准不看外观,只看三件事:端子能不能装进去、装进去之后位置准不准、贴上板之后端子底面平不平。
以一枚 0.5mm 间距的连接器为例,端子间距公差、端子腔尺寸精度与端子共面度,往往都在百分之一毫米量级。这意味着模具的电极加工精度、注塑机的重复精度与材料的尺寸稳定性,三者缺一不可——这是对模具与注塑两端同时提出的最高要求。
结构特征(实拍图可见)
图示为多款连接器塑胶件的族类合影(约 12 件),呈环绕式排布,全部为黑色热塑性塑料本体。从图中可辨识出以下构型:
端子腔类:多件具单排或双排端子腔,部分腔体内可见金属端子,呈金色外观
平行细槽类:多件带有密集平行细槽结构,属 IDC(刺破式)连接器的典型形制,用于排线压接
长条形插接腔类:多件为长条形本体,一端为开口插接腔(中央一件端子沿长度方向密排于开口内)
带安装特征类:部分件可见安装孔、定位柱或卡扣凸耳
制造能力
零件依托自有模具设计与制造能力完成开发。模具端配备线切割、坐标磨、平面磨、成型磨、CNC 加工中心与电火花加工设备,共 11 台主要设备,构成完整的精密加工链条;注塑端自有 20 台注塑设备,由全电动注塑成型机、伺服注塑机与立式注塑机组合构成——其中全电动注塑机具备较高的重复精度,适合精密小件;立式注塑机则便于端子植入与嵌件成型的作业方式。
后工艺配套
成型后可整合喷涂、丝印、移印、电镀、阳极氧化等后处理环节,减少多供应商协同环节与品质交接风险。连接器类产品的常见配套还包括端子植入、压接与外观检验。